

El llenado de cartuchos es el paso más sensible a la secuencia en la producción aséptica de pequeño volumen. El contenedor llega sin base, está sellado en ambos extremos y cada parámetro anterior (atrapamiento de burbujas, nivel de vacío, par de engarzado) influye directamente en la precisión del llenado y la integridad del cierre del contenedor. Esta guía recorre elllenado de cartuchos farmacéuticosproceso paso a paso, las condiciones asépticas que exige cada paso y las especificaciones del equipo que vale la pena confirmar antes de especificar una línea o seleccionar un proveedor.
Conclusiones clave
- Un cartucho se llena y se sella dos veces, por lo que la orientación del recipiente y la posición del tapón son tan importantes como la precisión de la bomba.
- El atrapamiento de burbujas, no la precisión de la bomba, suele ser el límite en el rechazo de partículas visibles.
- El taponado al vacío controla el gas del espacio de cabeza y el asiento del tapón; ambos necesitan sus propios parámetros de validación.
- La flexibilidad del formato, la interfaz de la barrera y el alcance de la inspección son tres elementos que resultan costosos de agregar después de la instalación.
En esta página
1. ¿Qué diferencia el llenado de cartuchos del llenado de viales o PFS?
2. El proceso de llenado de cartuchos farmacéuticos, paso a paso
3. Requisitos asépticos: ISO 5, RABS y compensaciones de aisladores
4. Lista de verificación de especificaciones del equipo
5. Modos de falla comunes y cómo verificarlos
6. Preguntas frecuentes
¿Qué diferencia el llenado de cartuchos del llenado de viales o PFS?
Un vial es una copa: un extremo abierto, una base estable, un sello. Una jeringa precargada agrega un protector de aguja y un émbolo, pero aún se llena a través de un único extremo abierto. Un cartucho es un tubo recto con juntas en ambos extremos (un tapón de émbolo en la cola, una tapa de aluminio sobre un tabique en la cabeza), razón por la cual los operadores describen el formato como un inyector sin base.
Se siguen dos consecuencias. El contenedor tiene un centro de gravedad alto y casi no ocupa espacio, por lo que es inestable durante el descifrado y el transporte a velocidad de línea. Y debido a que el sello de la cola a menudo se coloca antes del llenado, el contenedor está efectivamente abierto en la parte inferior durante parte del ciclo, lo que cambia la forma en que entra el aire y cómo se desplaza.
Geometría del contenedor y lógica de dos sellos.
La geometría también dicta la estrategia de inspección. Un tapón que está ligeramente inclinado o no completamente asentado suele ser invisible en el momento en que sucede; solo aparece más tarde como un fallo de sellado después del engarzado o el transporte. Es por eso que los controles visuales de la posición del tapón pertenecen al paso de llenado y no a la inspección final. Para un comprador, la geometría también es el factor desencadenante de la especificación: un proceso de llenado de cartuchos biofarmacéuticos tiene que controlar la orientación, el arrastre de burbujas y dos cierres, donde una línea de vial controla uno.
|
Formato |
Sellos para cerrar |
Volumen de llenado típico |
Riesgo de proceso dominante |
|
Frasco |
Uno (tapón más engarzado) |
1-20 mililitros |
Asiento del tapón, oxígeno en el espacio de cabeza |
|
Jeringa precargada |
Dos (émbolo, protector de aguja o tapa de punta) |
0,5 a 20 ml |
Integridad del escudo de la aguja, inserción del vástago del émbolo |
|
Cartucho |
Dos (émbolo de cola, tapa de cabeza con tabique) |
0,2 a 5,0 ml |
Atrapamiento de burbujas, profundidad del tapón, par de engarce |
Solo rangos típicos: confirme el rango de trabajo con el plano de su propio contenedor y las especificaciones de cierre.
El proceso de llenado de cartuchos biofarmacéuticos, paso a paso
Ya sea que el contenedor llegue como nido y tina listos para usar (RTU) o como producto a granel lavado y despirogenado, el proceso de llenado del cartucho sigue la misma secuencia: transferencia y orientación del contenedor, llenado, taponado al vacío, sellado de la tapa de aluminio e inspección en línea. En muchas líneas se coloca un émbolo de cola antes del llenado, que es lo que convierte el tubo en una jeringa sin fondo.
1. Manipulación de contenedores: nido, tina y control de orientación
La manipulación de contenedores es el primer punto de control y el que con mayor frecuencia no se especifica lo suficiente. Un posicionador centrífugo combinado con orientación por vibración o posicionamiento basado en visión mantiene el tubo en posición vertical y reduce el contacto entre botellas durante la transferencia. Para los formatos RTU, la apertura de la tina, la extracción del nido y la descontaminación de la superficie necesitan sus propios parámetros: generación de partículas durante la eliminación de la película, la ruta de transferencia a la zona crítica y, cuando se utiliza un aislador, la validación de la integridad y descontaminación de la interfaz de transferencia.
2. Llenado: control de burbujas y precisión de la dosis
En un proceso de llenado de cartuchos biofarmacéuticos, los llenados suelen estar entre 0,2 ml y 5,0 ml, y el producto suele ser una solución de proteína, péptido o polímero sensible al corte y propensa a formar espuma. A gran velocidad, el chorro de la aguja de llenado incide sobre la superficie del líquido y arrastra aire; las microburbujas resultantes afectan tanto el volumen entregado como el resultado de partículas visibles en la inspección.
Dos contramedidas son estándar. La desgasificación al vacío en línea reduce la carga de gas disuelto antes de que el producto llegue a la aguja. El llenado siguiendo el nivel del líquido eleva la aguja a medida que sube el nivel, por lo que se reduce el impacto en la superficie. Para productos de alta viscosidad como el ácido hialurónico, la eliminación de burbujas es más difícil y la combinación de llenado al vacío con un cuerpo de bomba de bajo cizallamiento se vuelve necesaria en lugar de opcional.
En el lado de la dosificación, las bombas de émbolo cerámico ofrecen resistencia al desgaste y bajo cizallamiento, y la precisión de la dosificación normalmente debe mantenerse dentro de ±1%. Las opciones peristálticas intercambian parte de esa precisión por una ruta de flujo de un solo uso y una carga más ligera de limpieza y validación, una compensación que debe decidirse en función de las características del producto y el plan de lotes, no solo en función del precio.
3. Taponado al vacío: qué hace realmente la presión negativa
El tapón atmosférico empuja el tapón hacia el cuello abierto. El taponado al vacío primero genera una presión negativa dentro del recipiente y luego asienta el tapón, lo que evacua el gas residual del espacio de cabeza y permite que el tapón se asiente firmemente contra la pared. El beneficio práctico es un menor riesgo de rebote del tapón y de sellado incompleto causado por el gas atrapado.
Es necesario confirmar tres parámetros durante la calificación del proceso: el rango de control y la estabilidad del nivel de vacío, la uniformidad de la fuerza de asiento y la consistencia de la posición del tapón después del asiento. Para productos sensibles al oxígeno, el reemplazo de gas (generalmente purga de nitrógeno antes de la evacuación) y el objetivo de oxígeno residual resultante pertenecen al mismo conjunto de parámetros, no a una discusión separada.
4. Sellado de la tapa de aluminio e integridad del sello
La tapa se cierra mediante tapa roscada o engarce (la segunda mitad de la secuencia de llenado y sellado del cartucho) y la calidad de ese cierre determina la integridad del cierre del contenedor durante toda su vida útil. Un sistema de tapado debe monitorear y registrar el torque o la fuerza de engarce en cada ciclo para que se pueda determinar la tendencia de la resistencia mecánica y sellar los defectos dentro de una tolerancia definida.
Las tapas de diámetro pequeño se encuentran en una ventana de torsión estrecha y el valor de referencia debe provenir de los datos de validación del proveedor de la tapa más sus propias pruebas, en lugar de una tabla genérica. La integridad después del sellado normalmente se verifica mediante detección de fugas de alto voltaje, inmersión microbiana o ingreso de tinte, lo que confirma que el elastómero se ha comprimido contra la brida de vidrio en la medida que requiere el método de la farmacopea.
5. Inspección en línea: peso, posición del tapón, oxígeno en el espacio de cabeza
La inspección se realiza a lo largo del proceso y no después de él. Un alcance típico cubre el peso de llenado mediante celda de carga de alta precisión o medición láser, visión de la posición del tapón, oxígeno residual en el espacio de cabeza cuando corresponda y reconocimiento de defectos cosméticos.
La verificación del peso por contenedor rechaza las unidades que están fuera de tolerancia y, lo que es igualmente importante, produce los datos de tendencias utilizados para programar el mantenimiento preventivo de las bombas dosificadoras. La visión de la posición del tapón debe tratarse como una verificación obligatoria en las líneas de los cartuchos: el defecto es barato de detectar aquí y costoso de descubrir como una fuga más adelante.
Requisitos asépticos: ISO 5, RABS y compensaciones de aisladores
Elllenado de cartuchos farmacéuticosEl proceso es aséptico por definición, y la decisión de barrera da forma a toda la línea. El llenado, taponado y sellado normalmente se realizan dentro de una campana de flujo laminar o un sistema de barrera de acceso restringido (RABS) o aislador, con un flujo de aire vertical unidireccional filtrado por HEPA que mantiene una limpieza ISO 5 como se define en ISO 14644-1, en un entorno de fondo controlado.
Seleccionar un aislador no es sólo una cuestión de cómo se mantiene la limpieza. También corrige el diseño del puerto de guantes, la configuración de la cámara de transferencia, la estrategia de validación para un ciclo de esterilización en línea como el peróxido de hidrógeno vaporizado y la cascada de presión de fondo. En el acuerdo técnico vale la pena establecer tres puntos: si la huella de la máquina llenadora coincide realmente con la apertura de la barrera, si el mecanismo en movimiento perturba el flujo laminar y si los estudios de humo en condiciones dinámicas confirman el patrón del flujo de aire dentro de la barrera.
Las rutas de flujo en contacto con el producto necesitan capacidad de limpieza y esterilización in situ o interfaces modulares que puedan desmontarse rápidamente y esterilizarse en autoclave. Los certificados de materiales y los datos de compatibilidad de bombas, válvulas, tuberías y sellos deben cerrarse en el momento de la calificación del diseño, no aplazarse hasta la puesta en servicio.
La precisión y la calidad del tapón no se pueden demostrar en una máquina descargada. La verificación debe utilizar agua purificada y un placebo adaptado a la viscosidad del producto real, realizado en múltiples llenados consecutivos, con la desviación estándar relativa calculada por canal. El nivel de vacío del tapón y la profundidad de inserción se verifican con un medidor dedicado, midiendo la posición ensamblada del tapón dentro del tubo, porque esa dimensión determina si una varilla impulsora del inyector de pluma interferirá más tarde con él.
Lista de verificación de especificaciones del equipo
La mayoría de las lagunas en las especificaciones aparecen en los bordes de una familia de formatos: el volumen más pequeño del rango, el producto de mayor viscosidad, el formato que se agregó en último lugar. La siguiente tabla es el conjunto mínimo que vale la pena incluir en una especificación de requisitos del usuario para un proceso de llenado de cartuchos biofarmacéuticos.
|
Parámetro |
Que especificar |
Punto de referencia |
|
Rango de volumen de llenado |
Volumen más bajo y más alto en todos los formatos |
Confirme el extremo inferior bajo carga, no en valor nominal. |
|
Precisión de dosificación |
Desviación por canal bajo carga continua |
±1 % o más ajustado para productos biológicos de pequeño volumen |
|
Principio de dosificación |
Tipo de bomba, materiales en contacto con el producto, perfil de corte |
Émbolo cerámico para bajo cizallamiento; peristáltico para caminos de un solo uso |
|
control de vacío |
Registro de alcance, estabilidad y por ciclo |
Los productos sensibles al oxígeno necesitan la banda más ajustada |
|
Profundidad del tope |
Método de medición y tolerancia. |
Interferencia con la varilla impulsora del inyector de pluma |
|
Torque de la tapa o fuerza de engarce |
Monitorización, grabación, límites de alarma. |
Small caps: ventana estrecha, datos de proveedores más pruebas |
|
Sistema de barrera |
RABS o aislador, puertos para guantes, ciclo VHP, fondo |
Flujo de aire sin perturbaciones por el movimiento del mecanismo. |
|
Inspección en línea |
Peso, posición del tope, oxígeno en el espacio de cabeza, cosmético |
Alcance del mecanismo de rechazo y retención de datos |
|
Flexibilidad de formato |
Cartucho, PFS y vial en una sola plataforma |
Tiempo de cambio y recuento de piezas de formato |
Modos de falla comunes y cómo verificarlos
Los modos de falla a continuación representan la mayoría de las desviaciones planteadas durante la calificación del proceso de llenado de cartuchos farmacéuticos; cada uno tiene un método de verificación que pertenece al protocolo en lugar de a un registro de solución de problemas.
Burbujas y partículas visibles.Generalmente se debe a aire atrapado y no a un error de la bomba. Verifique con desgasificación al vacío en línea, llenado siguiendo el nivel de líquido y una ruta de flujo de bajo cizallamiento; luego confirme con ejecuciones de placebo a velocidad de producción, no a la mitad de velocidad.
Tapones inclinados o no asentados.Invisible en la estación de servicio, fatal en la prueba de estanqueidad. Verificar con visión de la posición del tope en cada unidad y una verificación destructiva periódica de la profundidad del ensamblaje.
Tapas demasiado o demasiado apretadas.Ambos producen fallas en los sellos, en direcciones opuestas. Verifique con monitoreo de torque en cada ciclo, correlacionado con la detección de fugas de alto voltaje o los resultados de ingreso de tinte.
Vuelco del contenedor durante el traslado.Un problema de manipulación con un síntoma de estación de servicio. Verifique con controles de orientación basados en visión y una revisión de los puntos de contacto del riel guía a la velocidad máxima de la línea.
Oxígeno residual por encima del objetivo.A menudo se trata de un problema de sustitución de gas, no de vacío. Verifique con un análisis del espacio de cabeza en todo el lote y un perfil de purga de nitrógeno documentado.
Preguntas frecuentes
¿Cómo funciona una máquina llenadora de cartuchos?
en unllenado de cartuchos farmacéuticosproceso, el contenedor es un tubo de dos extremos: los cartuchos se orientan y se transfieren a la zona crítica, se dosifican a través de una aguja, se cierran con un tapón (bajo vacío en la mayoría de las líneas asépticas) y se tapan con un sello de aluminio, con el peso de llenado y la posición del tapón verificados en línea.
¿Cuál es la diferencia entre el taponado al vacío y atmosférico?
El taponamiento atmosférico presiona el tapón dentro del cuello a presión ambiente. El taponado al vacío primero evacua el contenedor, lo que elimina el gas residual del espacio de cabeza y asienta el tapón más firmemente contra la pared, lo que reduce el rebote y el riesgo de sellado incompleto.
¿Qué significa RTU en el llenado de cartuchos?
Listo para usar: el envase llega preesterilizado en un nido dentro de una tina sellada, por lo que la línea no realiza lavado ni despirogenación. La compensación pasa a la apertura de la tina, la descontaminación de la interfaz de transferencia y la calificación del proveedor.
¿Qué precisión de dosificación se puede lograr al llenar los cartuchos?
Para productos biológicos de pequeño volumen, ±1 % o más es el objetivo normal para una bomba de émbolo cerámico, verificado por canal bajo carga con un placebo del mismo producto en lugar de con agua sola.
¿Puede una línea manejar cartuchos, PFS y viales?
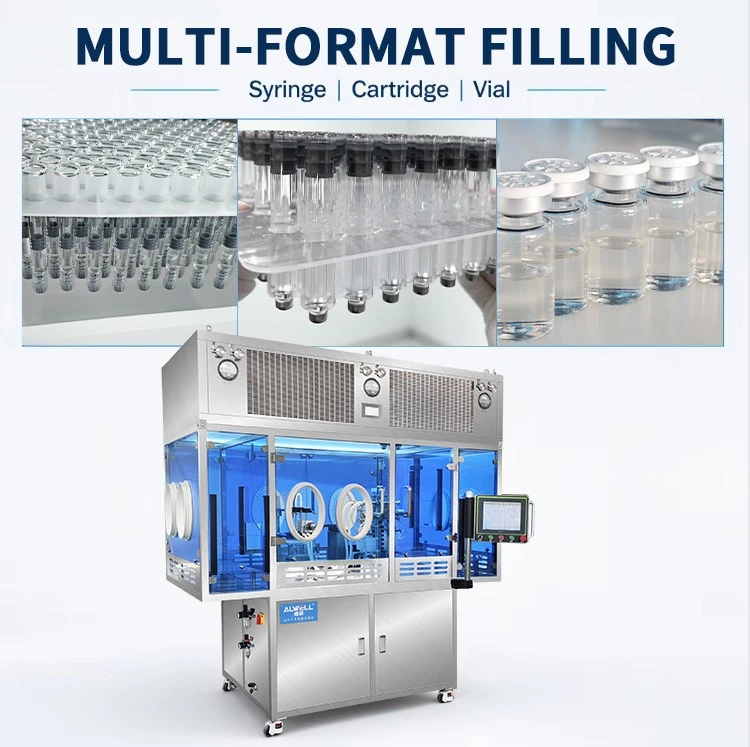
Sí, las máquinas basadas en plataformas comparten servomovimiento, dosificación e inspección en los tres formatos, y las piezas de formato se cambian por contenedor. El tiempo de cambio y el número de piezas de formato son los dos números que hay que precisar antes de realizar el pedido.
Estándares referenciados
Clasificación ISO 14644-1 - de salas blancas por concentración de partículas en el aire
USP 〈1207〉 - evaluación de la integridad del cierre de contenedores para productos estériles
Anexo EU GMP 1 - fabricación de medicamentos estériles
Especificación de una línea de llenado de cartuchos
ALWELL construye plataformas de llenado aséptico en Shanghai para inyectables de pequeño volumen. La máquina de llenado y taponado al vacío de tina anidada procesa cartuchos, jeringas precargadas y viales en la misma plataforma, utilizando un movimiento servo completo con llenado y taponado al vacío, pesaje en línea e inspección de la posición del tapón, cubriendo el rango desde el desarrollo de procesos hasta la producción comercial. El equipo está construido según los requisitos GMP con certificación CE, en unas instalaciones de 5.000 m².

Compartir plataforma es más importante cuando un proceso de llenado de cartuchos farmacéuticos tiene que extenderse más tarde a jeringas o viales precargados: la arquitectura de dosificación e inspección se mantiene, y solo cambian las piezas de formato.
Si está calificando un proceso de llenado de cartuchos farmacéuticos o comparando opciones de equipos, envíenos las características del producto, el plan de lotes y las especificaciones del contenedor, y nuestro equipo de procesos revisará la configuración de la línea con usted.Solicitar una revisión de configuración de línea