

A medida que la fabricación biofarmacéutica avanza hacia el procesamiento flexible de lotes pequeños y medianos, el embalaje primario RTU (listo para usar) se ha convertido en un estándar de oro. Los cartuchos preesterilizados suministrados en configuraciones Nest y Tub eliminan la necesidad de lavado interno, despirogenación y servicios complejos de agua para inyección.
Sin embargo, lograr una alta precisión de llenado y la integridad del cierre del contenedor requiere una alineación estricta entre las especificaciones de empaque de llenado del cartucho RTU y el equipo de llenado aséptico automatizado.
Esta guía completa desglosa los estándares de empaque Nest/Tub, las opciones de mecanismos de alimentación automatizados, las limitaciones de tamaño de los contenedores y las consideraciones de ingeniería clave al construir una línea de llenado RTU multiformato (PFS, cartuchos y viales).
1. Comprensión de los estándares de embalaje Nest & Tub para cartuchos RTU
Los cartuchos RTU llegan prelavados, despirogenados y esterilizados con óxido de etileno (EtO) o con vapor dentro de recipientes de plástico protectores con doble bolsa.
Componentes clave deLlenado de cartuchos RTU:
La tina (contenedor): Caja exterior de plástico estandarizada (comúnmente conforme a los estándares de huella ISO/ISO alineados) que protege el nido durante el tránsito.
The Nest (Grid Matrix): una matriz de polipropileno suspendida que sostiene cartuchos individuales verticalmente sin contacto de vidrio a vidrio.
Tapa Tyvek y lámina protectora: tapa permeable termosellada que permite el paso del gas de esterilización manteniendo una barrera microbiana estéril.
Formatos de matrices comunes de la industria:
Nido de 100 orificios (10x10): Estándar para cartuchos dentales y de insulina de 3,0 ml.
Nido de 160 orificios (10 x 16 o escalonado): común para cartuchos más pequeños de 1,5 ml para optimizar el rendimiento de la sala limpia.
2. Configuraciones de carga y descarga de equipos
La interacción entre su línea de llenado automatizada y la huella de Nest/Tub controla los recuentos de partículas de la sala limpia, la velocidad de la línea y los requisitos de mano de obra.
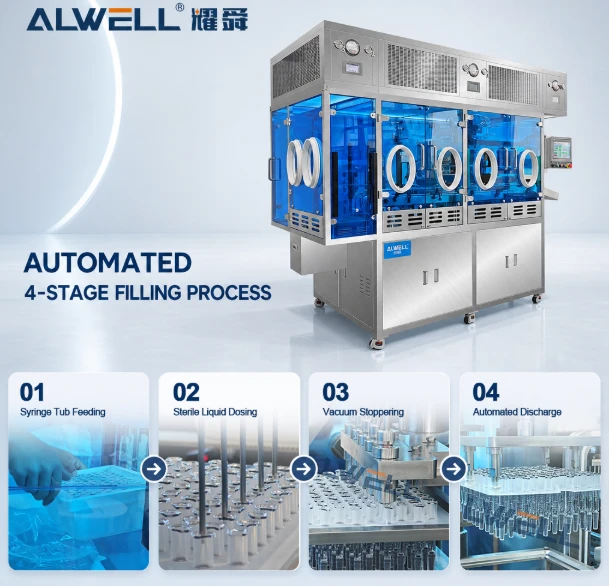
[ Tub De-bagging ] ──> [ Tyvek Peeling ] ──> [ Nest De-nesting / Direct Filling ] ──>[ Taponado y engarzado ]
A. Alimentación y desembolsado automatizados de la tina
Desempacado manual: el operador limpia y quita manualmente las bolsas exteriores dentro de un paso de Clase C a Clase A.
Desempacado automatizado por robot: brazos robóticos quitan las bolsas exteriores bajo un flujo de aire unidireccional, lo que reduce la generación de partículas humanas dentro de los aisladores de grado A.
B. Pelado de la cubierta y eliminación del revestimiento
Pelado manual: Alto riesgo de desprendimiento de partículas si las fibras Tyvek se rasgan cerca de cuellos de vidrio abiertos.
Pelado mecánico/por vacío automatizado: los brazos de pelado calentados o asistidos por vacío eliminan las películas Tyvek suavemente, eliminando la generación de partículas justo encima de los cartuchos estériles expuestos.
C. Procesamiento de llenado dentro del nido versus procesamiento de desanidado
| Estrategia de procesamiento | Cómo funciona | Ventajas | Limitaciones |
|
Procesamiento en el nido |
Los cartuchos permanecen dentro del nido de plástico durante el llenado, la inserción del émbolo inferior y el tapado superior. |
Contacto cero vidrio con vidrio; alta velocidad; huella compacta; Menos piezas mecánicas móviles. |
Requiere herramientas de tapado anidadas especializadas; Tolerancias estrictas en la alineación de la rejilla del nido. |
|
Desanidamiento (fuera del nido) |
Una estrella robótica o una pinza extraen los cartuchos del nido para un llenado/engarzado continuo. |
Permite pesaje 100% IPC (Control en Proceso) por botella; Integración más sencilla de ruedas de prensado rotativas. |
Complejidad mecánica ligeramente mayor; Riesgo de contacto menor con el vidrio si las guías de estrella se desgastan. |
3. Dimensiones del contenedor y compatibilidad de herramientas mecánicas
Los cartuchos exigen una gestión de tolerancia dimensional significativamente más estricta que los viales estándar porque el producto final llenado debe caber en inyectores mecánicos o autoinyectores.
Puntos de control dimensionales críticos:
Longitud total y diámetro exterior de la brida (OD): dicta el espacio libre para el alojamiento del nido. Si la brida es demasiado grande, los cartuchos cuelgan de manera desigual, lo que resulta en alturas de llenado variables o fallas en la alineación de las agujas.
Uniformidad del diámetro interior (ID): controla la altura de la columna de líquido y la precisión de la dosificación. Las variaciones en el espesor de la pared de vidrio afectan la consistencia del llenado volumétrico cuando se utilizan bombas de pistón de carrera fija.
Geometría de cuello y engarzado: La tapa de aluminio debe engarzarse con torsión y presión controladas. Un prensado excesivo agrieta el cuello de vidrio; un prensado insuficiente provoca fugas en la integridad del cierre del contenedor (CCI) bajo cambios de presión de altitud.
4. Restricciones de compatibilidad multiformato: cartuchos, PFS y viales (líneas combinadas 3 en 1)
Muchas CDMO y desarrolladores de medicamentos flexibles optan por líneas de llenado combinadas 3 en 1 diseñadas para procesar jeringas precargadas (PFS) RTU, cartuchos RTU y viales RTU en una sola plataforma de máquina. Si bien son rentables, existen compensaciones de ingeniería
Desafíos técnicos clave y soluciones en líneas multiformato:
1. Diferencias entre los mecanismos de sellado y tapón
- PFS: Solo requiere la inserción del émbolo (mediante varilla mecánica o inserción por vacío) desde la parte superior.
- Viales: Requiere la inserción parcial/completa del tapón de goma, seguida de un engarzado continuo del tapón de aluminio.
- Cartuchos: Requiere la inserción del émbolo inferior con sellado de doble extremo Y el engarce de la tapa superior.
- Solución de equipo:Estaciones modulares con conjuntos de herramientas de cambio rápido para colocación de émbolos de vacío y cabezales de engarzado servo.
2. Dinámica del movimiento de las boquillas y la dosificación
Geles viscosos (HA/PFS): Requiere servoaccionamientos de alto torque, tolvas calentadas y boquillas de inmersión de succión.
Productos biológicos sensibles (insulina/cartuchos): Requiere bombas peristálticas o cerámicas de bajo cizallamiento para evitar el cizallamiento de proteínas y la formación de burbujas.
Solución de equipo:Colectores de bomba intercambiables (peristálticos versus pistones cerámicos rotativos) almacenados como recetas de software preestablecidas.
3. Tiempo de inactividad durante el cambio y validación de sala limpia
Cambiar de formato en una línea combinada requiere cambiar las pinzas nido, las ruedas de estrella, las agujas de llenado y los mandriles de engarce.
Solución de equipo:Piezas de cambio rápido sin herramientas con códigos de identificación grabados con láser. Esto garantiza cambios de formato en menos de 30 minutos sin comprometer la integridad de la sala blanca de Grado A.
5.Llenado de cartuchos RTU: aspectos técnicos destacados
Compatibilidad de empaque de nido/tina: optimizado para formatos de nido y tina RTU (listo para usar) preesterilizados, lo que garantiza un desmontaje y una apertura de tina automatizados y sin problemas.
Dosificación de precisión y tecnología sin burbujas: utiliza bombas cerámicas servoaccionadas de alta precisión combinadas con llenado asistido por vacío duranteLlenado de cartuchos RTUpara evitar microburbujas y lograr una precisión de ±1%.
Versatilidad combinada 3 en 1: Diseñado con capacidades de cambio rápido sin herramientas para procesar de manera flexible cartuchos, PFS y viales en una única línea de llenado modular.
Validación y cumplimiento rígidos: Cumple totalmente con los estándares cGMP y EU-GMP Anexo 1, con pistas de auditoría que cumplen con 21 CFR Parte 11 e integridad confiable del cierre de contenedores.